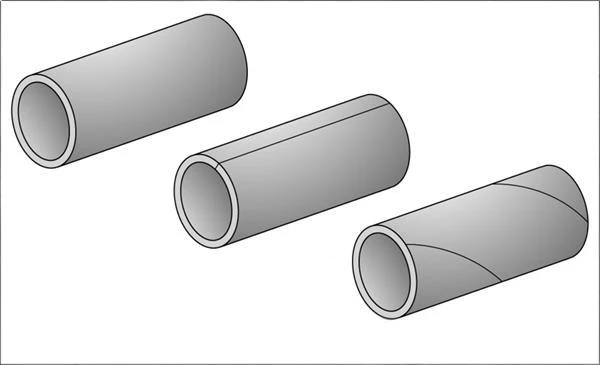
I tubi senza saldatura, i tubi saldati longitudinali e i tubi saldati a spirale sono i tre tipi principali di tubi in acciaio e le loro caratteristiche distinte e i processi di produzione determinano le rispettive applicazioni.
Diamo un'occhiata a come vengono prodotti questi diversi tipi di tubi in acciaio.
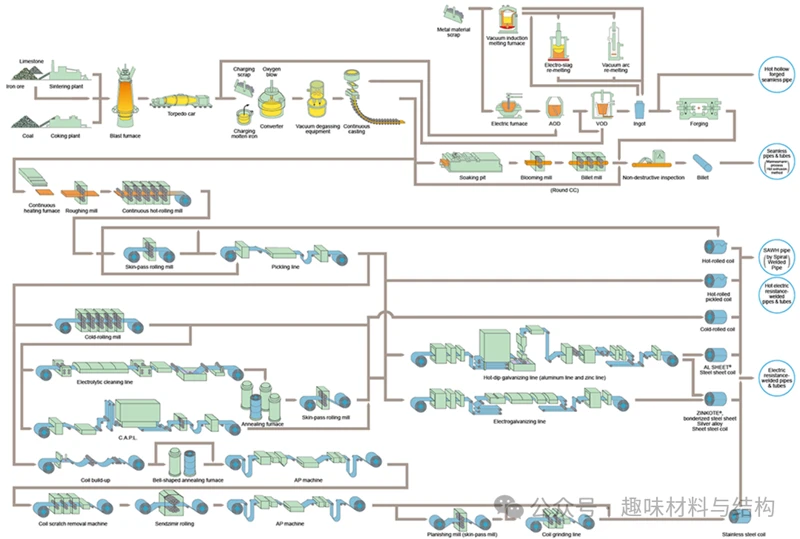
Metodi di produzione di tubi in acciaio
Tubi d'acciaio senza giunte
Caratteristiche principali:I tubi in acciaio senza saldatura non presentano cordoni di saldatura su tutta la circonferenza. Sono prodotti perforando una solida billetta di acciaio.
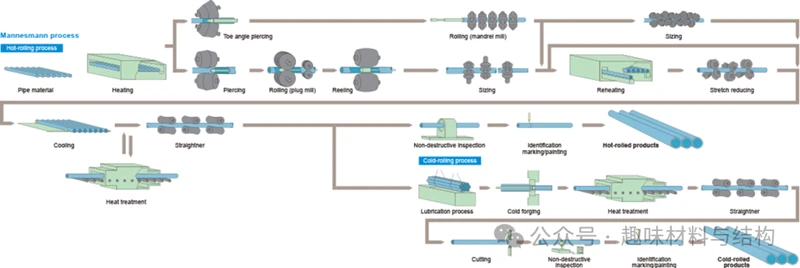
Produzione di tubi senza saldatura (processo di laminazione Mannesmann)
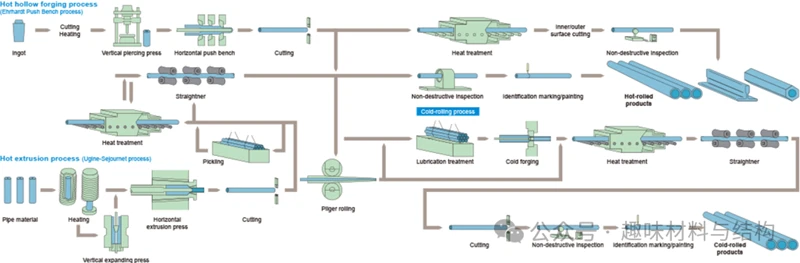
Produzione di tubi senza saldatura (estrusione a caldo – forgiatura cava a caldo)
Principali processi produttivi:
1. Processo di laminazione a caldo (perforazione/compressione a caldo) (metodo principale):
Passaggi:
Billetta rotonda solida → Riscaldata in forno allo stato plastico → Il mulino per perforazione crea un guscio cavo (formando un tubo grezzo cavo) → Laminatoio pellegrino (allungamento, riduzione delle pareti, controllo del diametro) → Mulino di dimensionamento/riduzione per finitura di precisione → Raffreddamento → Raddrizzatura → Taglio → Ispezione.
Processi rappresentativi:
piercing Mannesmann, piercing obliquo rotante, ecc.
Caratteristiche:
Elevata efficienza produttiva e capacità di produrre tubi di grande-diametro e pareti spesse-; questo è il metodo di produzione dominante.
2. Processo di trafilatura a freddo (laminazione a freddo):
Passaggi:
Tubo laminato a caldo-come pezzo grezzo → Decapaggio acido per rimuovere incrostazioni di ossido → Fosfatazione/saponificazione per la lubrificazione → Trafilatura a freddo attraverso stampi (o laminazione a freddo) → Trattamento termico (per alleviare le tensioni interne) → Raddrizzatura → Finitura.
Caratteristiche:
Elevata precisione dimensionale, finitura superficiale eccellente e proprietà meccaniche superiori-ma con costi di produzione più elevati e volume di produzione inferiore. Comunemente utilizzato per tubi di piccolo-diametro, di precisione o con pareti-sottili.
Vantaggi:
- Proprietà meccaniche uniformi: Nessun cordone di saldatura; microstruttura omogenea in entrambe le direzioni circonferenziale e longitudinale, con conseguente elevata resistenza alla pressione.
- Resistenza alla corrosione e all'alta pressione: adatto per applicazioni impegnative ad alta pressione, temperature estreme o ambienti corrosivi (ad es. tubi di caldaie, cilindri idraulici).
- Sezioni trasversali versatili-: in grado di produrre forme complesse-compresi profili rotondi, quadrati, rettangolari e ovali.
Svantaggi:
- Costi di produzione elevati: flusso di processo complesso, elevato consumo di energia e significativa perdita di metallo (bassa resa del materiale).
- Difficoltà nel controllo dell'uniformità dello spessore della parete: soprattutto per i tubi a pareti spesse-, le superfici interne possono presentare eccentricità e difetti superficiali.
- Limitazioni relative a dimensioni e specifiche: vincolate dalle dimensioni della billetta e dalle apparecchiature di lavorazione; la lunghezza massima singola-e il diametro esterno sono limitati (in genere inferiore o uguale a Φ660 mm).
Applicazioni tipiche:
Industria petrolifera e chimica (condutture ad alta-temperatura, alta-pressione), caldaie per centrali elettriche, sistemi idraulici, manicotti di cuscinetti, tubi per canne/canne e componenti strutturali meccanici ad alta-precisione.
Tubi saldati ad arco sommerso longitudinale (LSAW).
Caratteristiche principali: il cordone di saldatura è una linea retta parallela all'asse longitudinale del tubo. Questi tubi sono fabbricati formando una piastra di acciaio o una bobina in una forma cilindrica e quindi saldando la cucitura.

Tubo saldato a resistenza elettrica (ERW).

Tubo saldato a resistenza elettrica calda (ERW caldo).
Principali processi produttivi:
1. Tubo saldato con resistenza elettrica ad alta-frequenza (HF-ERW):
Processo:
La striscia di acciaio (bobina) viene formata in modo continuo → Viene applicata corrente ad alta-frequenza, utilizzando l'effetto pelle e l'effetto di prossimità per riscaldare rapidamente i bordi di saldatura fino allo stato fuso → La saldatura allo stato solido-si ottiene sotto la pressione dei rulli di compressione (non è richiesto filo di apporto).
Caratteristiche:
Alta velocità, alta efficienza, basso costo; zona termicamente influenzata (HAZ) minima-, garantendo una buona integrità della saldatura.
Standard comuni:
ASTM A500 (applicazioni strutturali), JIS G3444 (applicazioni meccaniche).
2. Tubo saldato ad arco sommerso longitudinale (LSAW):
Processi di formatura:
Formatura JCOE: la piastra di acciaio viene piegata per il primo bordo-, quindi modellata progressivamente tramite fasi di formatura a J-, C- e O- in un guscio cilindrico, seguita dall'espansione (espansione fino al diametro finale).
Formatura UOE: i bordi della lamiera di acciaio vengono pre-piegati, quindi pressati a forma di U-, seguiti da una forma a O- e infine saldati prima dell'espansione. Questo metodo richiede attrezzature ad alta-capacità ed è ideale per la produzione su larga-scala.
Saldatura:
Dopo la formatura, viene applicata la saldatura ad arco sommerso (SAW) sia internamente che esternamente-l'arco elettrico brucia sotto uno strato di flusso granulare, garantendo elevata automazione e eccellente qualità di saldatura.
Caratteristiche:
In grado di produrre tubi di grande-diametro (fino a Φ1620 mm o più) e tubi a pareti spesse-con resistenza alla pressione e robustezza strutturale superiori.
Applicazioni tipiche:
Tubi HF-ERW: strutture strutturali (ad es. impalcature), mobili, trasporto di fluidi a bassa-pressione, alberi di trasmissione di automobili.
Tubi LSAW: condotte per il trasporto di petrolio e gas a lunga- distanza, strutture di piattaforme offshore, reti municipali di acqua/gas e torri di turbine eoliche.
Vantaggi:
Elevata efficienza produttiva e basso costo: soprattutto i tubi HF-ERW consentono una produzione continua ad alta-velocità.
Elevata precisione dimensionale ed eccellente qualità della superficie: le materie prime pre-lavorate garantiscono uno spessore uniforme delle pareti e una finitura esteticamente gradevole.
Elevata flessibilità: il diametro del tubo può essere regolato variando la larghezza della striscia di acciaio-consentendo la produzione di più diametri da una singola bobina.
Svantaggi:
Presenza di un cordone di saldatura longitudinale: Il giunto di saldatura è un potenziale punto debole; pertanto, è essenziale un rigoroso controllo della qualità della saldatura.
Diametro limitato dalla larghezza della piastra: il diametro massimo del tubo è generalmente limitato a inferiore o uguale a π × larghezza della piastra di acciaio (in pratica, ulteriormente limitato dalla capacità dell'attrezzatura di formatura).
Tubi saldati a spirale
Caratteristiche principali:
Il cordone di saldatura si sviluppa a spirale attorno al corpo del tubo. Come i tubi saldati longitudinali, anche i tubi saldati a spirale vengono prodotti formando una piastra o una bobina di acciaio in una forma cilindrica e quindi saldando la giuntura.

Tubi saldati TIG (Tungsten Inert Gas).
Tubi elicoidali saldati ad arco sommerso (SAWH) prodotti tramite processo di saldatura a spirale
Processo di produzione principale:
Formatura e Saldatura:
Una striscia di acciaio (bobina) di larghezza specificata viene formata in modo continuo con un angolo d'elica predeterminato (angolo di formazione) in un guscio di tubo cilindrico.
Durante la formatura, la saldatura ad arco sommerso (SAW) su entrambi i lati viene applicata simultaneamente alle giunzioni a spirale interne ed esterne, garantendo elevata integrità e produttività della saldatura.
Regolando la larghezza della striscia e l'angolo dell'elica, è possibile produrre tubi di diverso diametro dalla stessa-bobina di acciaio di larghezza-offrendo un'eccellente flessibilità nella configurazione del prodotto.
Passaggi di post-elaborazione:
Taglio alle lunghezze specificate, ispezione delle saldature (ad es. X-ray/UT), test di pressione idrostatica ed espansione opzionale dei tubi (per migliorare la precisione dimensionale e la riduzione delle tensioni residue).
Vantaggi:
Elevata flessibilità: un nastro di acciaio di una determinata larghezza può essere utilizzato per produrre tubi di più diametri, consentendo una produzione altamente adattabile.
Il cordone di saldatura evita la direzione principale della sollecitazione: la saldatura a spirale forma un angolo con l'asse della sollecitazione primaria, determinando una distribuzione del carico più equilibrata e una migliore integrità strutturale sotto pressione interna.
Rischio ridotto di propagazione delle cricche: la geometria elicoidale allunga il percorso delle cricche, rendendo meno probabile la propagazione dei difetti circonferenzialmente-migliorando l'affidabilità.
Investimenti in attrezzature inferiori: rispetto alle linee LSAW (UOE/JCOE), gli impianti di saldatura a spirale richiedono spese in conto capitale relativamente inferiori, il che li rende ideali per la produzione di tubi di diametro medio- e grande-.
Svantaggi:
Lunghezza del cordone di saldatura maggiore: la saldatura a spirale è del 30%–100% più lunga di quella di un tubo con cordone diritto-di diametro equivalente, aumentando il carico di lavoro di saldatura e introducendo più potenziali fonti di instabilità (ad esempio, fluttuazioni dell'arco, problemi di copertura del flusso).
Precisione dimensionale e tolleranze geometriche inferiori: rotondità e rettilineità sono generalmente inferiori a quelle dei tubi ERW o LSAW, soprattutto per i diametri più piccoli.
Tensioni interne residue più elevate: la deformazione complessa durante la formatura elicoidale e la saldatura porta a distribuzioni delle sollecitazioni più complesse, che richiedono un attento trattamento post-saldatura (ad esempio, ricottura di distensione).
Velocità di produzione relativamente più lenta: a causa della formazione elicoidale continua e della sincronizzazione della saldatura su entrambi i lati-, le velocità di produzione sono generalmente inferiori rispetto alle linee ERW-HF ad alta velocità-.
Applicazioni tipiche:
- Trasporto di fluidi a bassa-pressione (acqua, gas)
- Tubi di palificazione (palancole, pali strutturali)
- Involucri e tubi (in particolare varianti di-diametro grande e-pareti sottili)
- Elementi di supporto strutturale (ad esempio, per ponti, edifici, piattaforme offshore)
- Alcune linee di trasporto di petrolio e gas onshore (dove il rapporto costi-supera i rigorosi requisiti dimensionali)